Warping verhindern: Wenn sich die Ecken vom Druckbett lösen
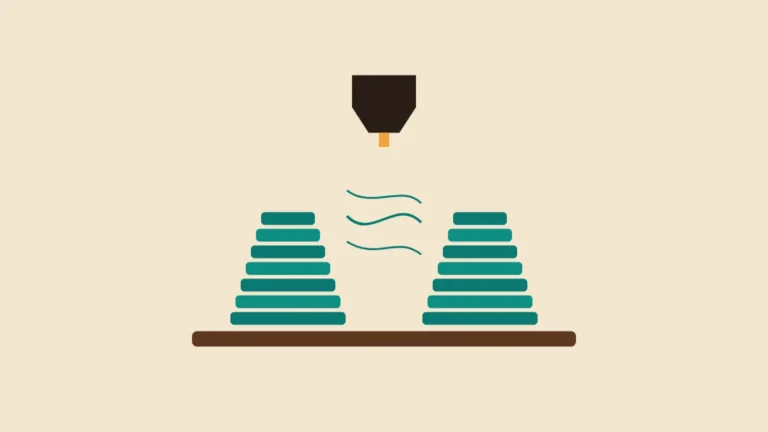
Ein großer, flacher Druck – und plötzlich biegen sich die Ecken nach oben. Das nennt man Warping. Es passiert, weil Kunststoff beim Abkühlen schrumpft. Die oberen Schichten ziehen sich zusammen und hebeln die Ecken vom Bett.
1. Druckbett sauber halten
Fett von Fingern ist der häufigste Grund für schlechte Haftung. Reinige die Druckplatte regelmäßig mit warmem Wasser und Spülmittel oder mit Isopropanol. Fasse die Druckfläche danach nicht mehr an.
2. Richtige Betttemperatur
| Material | Betttemperatur |
|---|---|
| PLA | 50–60 °C |
| PETG | 70–80 °C |
| ABS / ASA | 90–110 °C |
3. Brim oder Mouse Ears
Ein Brim ist ein dünner Rand um das Bauteil, der die Haftfläche vergrößert. Für empfindliche Ecken reichen oft kleine runde Scheiben („Mouse Ears“) nur an den Ecken. Beides lässt sich nach dem Druck leicht abtrennen.
4. Zugluft vermeiden
Kalte Luft von einem Fenster oder einer Klimaanlage lässt die Teile ungleichmäßig abkühlen. Bei offenen Druckern hilft schon eine einfache Haube. Für ABS und ASA ist ein geschlossenes Gehäuse Pflicht.
5. Lüfter in den ersten Schichten drosseln
Viele Slicer schalten den Bauteillüfter in den ersten Schichten ab. Bei ABS und ASA solltest du ihn insgesamt stark reduzieren.
6. Die erste Schicht
Eine zu hohe oder zu schnelle erste Schicht haftet schlecht. Die erste Schicht sollte leicht ins Bett „gedrückt“ werden und langsamer gedruckt werden als der Rest. Moderne Drucker messen das Bett selbst ein – trotzdem lohnt sich ein Blick auf den Z-Offset.
7. Ecken abrunden
Scharfe 90-Grad-Ecken bei großen Teilen warpen am stärksten. Wenn du selbst konstruierst, runde Außenecken etwas ab – das reduziert die Spannung deutlich.